Kühlhaus Bodenbeschichtung: Lösungen und Anforderungen
Nur geprüfte Fachfirmen
Wir arbeiten ausschließlich mit erfahrenen Spezialisten für Industrieböden.
Maximal 2–3 Angebote
Kein Angebotschaos: Sie werden nicht mit Anfragen überflutet. Wir verbinden Sie nur mit passenden Fachfirmen für Ihr konkretes Projekt.
Kostenlos & unverbindlich
Sie erhalten passende Angebote, ohne Verpflichtung und vollkommen unverbindlich.
Regionale Anbieter
Kurze Wege, schnellere Umsetzung und bessere Preise durch lokale Fachfirmen.
In industriellen Kälteumgebungen, insbesondere im Kühlhaus, entscheidet die Wahl der richtigen Beschichtungslösung über Sicherheit, Effizienz und Lebensdauer der Anlagen. Extreme Temperaturschwankungen von -40°C bis +110°C erfordern Materialien mit speziellen Eigenschaften, die mechanische Belastungen aushalten und hygienische Standards garantieren.
Moderne Systeme kombinieren chemische Resistenz mit rutschhemmenden Oberflächen. Sie müssen nicht nur tiefen Temperaturen standhalten, sondern auch Reinigungsprozessen mit Hochdruckgeräten. Lösemittelfreie Produkte minimieren dabei Risiken für Lebensmittelkontakt und erfüllen gesetzliche Vorgaben.
Die Planung berücksichtigt drei Kernfaktoren: thermische Stabilität, Reinigungsfreundlichkeit und Wirtschaftlichkeit. Zertifizierte Beschichtungen reduzieren langfristig Instandhaltungskosten und vermeiden Betriebsunterbrechungen durch vorzeitige Sanierungen.
Professionelle Beratung analysiert individuelle Anforderungen, von der Materialdicke bis zur Aushärtungszeit bei niedrigen Umgebungstemperaturen. Nur so entstehen dauerhafte Lösungen, die technische Parameter und Budgetrahmen harmonisch verbinden.
Wichtige Erkenntnisse
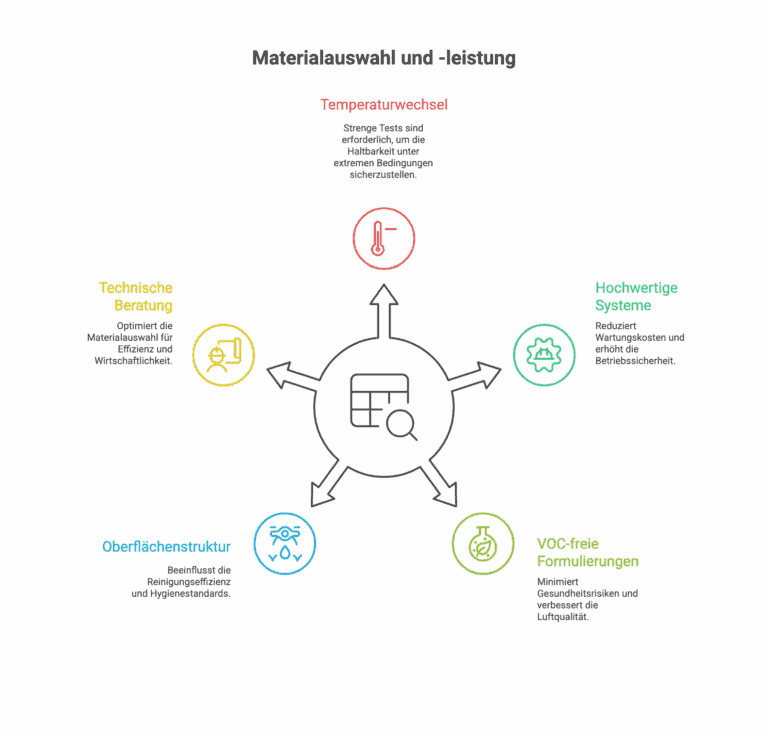
- Extreme Temperaturwechsel erfordern spezielle Materialtests und Zertifizierungen, da diese Wechsel die physikalischen Eigenschaften der Materialien erheblich beeinflussen können. Um sicherzustellen, dass die Beschichtungen den hohen Anforderungen standhalten, sind umfassende Tests unerlässlich, die die Haltbarkeit und Zuverlässigkeit unter extremen Bedingungen gewährleisten.
- Hochwertige Systeme senken Wartungskosten und erhöhen die Betriebssicherheit, indem sie die Notwendigkeit häufiger Reparaturen und Austauschmaßnahmen reduzieren. Durch den Einsatz von langlebigen Materialien wird die Lebensdauer der Bodenbeläge verlängert, was zu einer signifikanten Kostenersparnis für Unternehmen führt.
- Direkter Lebensmittelkontakt verlangt nach VOC-freien Produktformulierungen, um gesundheitliche Risiken zu minimieren und die Einhaltung von Vorschriften zu gewährleisten. Solche Formulierungen tragen nicht nur zur Sicherheit der Lebensmittel bei, sondern verbessern auch die allgemeine Luftqualität in den Arbeitsbereichen.
- Oberflächenstruktur beeinflusst Reinigungseffizienz und Hygienestatus, da raue oder poröse Oberflächen Schmutz und Bakterien festhalten können. Eine glatte, gut gestaltete Oberfläche ermöglicht eine einfachere und gründlichere Reinigung, was entscheidend für die Aufrechterhaltung von Hygienestandards in industriellen Umgebungen ist.
- Technische Beratung kombiniert physikalische Eigenschaften mit wirtschaftlichen Aspekten, indem sie nicht nur die besten Materialien für spezifische Anwendungen auswählt, sondern auch die langfristigen Kosten und Nutzen analysiert. Diese ganzheitliche Betrachtung hilft Unternehmen, informierte Entscheidungen zu treffen, die sowohl die Effizienz als auch die Wirtschaftlichkeit ihrer Investitionen maximieren.
Einführung in Kühlhaus Bodenbeschichtungen
Industrielle Kälteumgebungen stellen einzigartige Ansprüche an Bodenbeläge. Herkömmliche Materialien versagen hier oft innerhalb kurzer Zeit, da sie nicht für die extremen Temperaturschwankungen und die damit verbundenen physikalischen Belastungen ausgelegt sind. Moderne Lösungen müssen gleichzeitig thermische, mechanische und hygienische Herausforderungen meistern. Diese Herausforderungen umfassen nicht nur die Fähigkeit, extrem niedrige Temperaturen zu überstehen, sondern auch die Widerstandsfähigkeit gegen chemische Einflüsse und die Fähigkeit, eine hygienische Oberfläche zu gewährleisten, die den strengen Vorschriften der Lebensmittelindustrie entspricht. Die Auswahl der richtigen Materialien ist daher entscheidend, um die Langlebigkeit und Sicherheit der Bodenbeläge in solchen anspruchsvollen Umgebungen zu garantieren.
Umgebungsbedingungen als Materialtest
Temperaturwechsel von -40°C auf +110°C belasten Böden extrem. Ohne spezielle Beschichtungen entstehen Risse und Ablösungen. Schwere Staplerlasten verstärken diesen Effekt, bis zu 5 Tonnen pro Rad lasten auf der Oberfläche.
Kondenswasser begünstigt Rostbildung an Stahlträgern und fördert Bakterien-Wachstum. Herkömmliche Farben blättern ab, während Reinigungsmittel die Deckschicht angreifen. Dies gefährdet die Lebensmittelsicherheit und erhöht Unfallrisiken.
Schutzschicht mit Mehrfachfunktion
Zertifizierte Produkte bilden eine chemisch resistente Barriere. Spezialformulierungen haften dauerhaft auf Beton und verhindern Materialermüdung. Tests zeigen: Hochwertige Systeme halten über 15 Jahre bei täglicher Nutzung.
Die richtige Oberflächenrauigkeit reduziert Stürze um bis zu 40%, ohne die Reinigung zu erschweren. Lösemittelfreie Harze vermeiden Kontaminationen, die in Lebensmittelzonen entscheidend sind. Fachgerecht appliziert senken solche Beschichtungen Instandhaltungskosten um bis zu 70%.
Anforderungen an Bodenbeschichtungen in Kühlhäusern
Moderne Lager- und Produktionsstätten mit Kältezonen, insbesondere im Kühlhaus, verlangen spezialisierte Beschichtungslösungen, die nicht nur die spezifischen Anforderungen der Kälteumgebungen erfüllen, sondern auch eine Vielzahl von zusätzlichen Vorteilen bieten. Diese Lösungen sind entscheidend, um die Effizienz und Sicherheit in diesen anspruchsvollen Bereichen zu gewährleisten. Technische Parameter müssen hier extremen Betriebsbedingungen standhalten, während gleichzeitig strenge Hygienestandards eingehalten werden, um eine sichere und saubere Umgebung für die Lagerung und Verarbeitung von Lebensmitteln zu garantieren. Eine sorgfältige Auswahl und Anwendung dieser Beschichtungen ist unerlässlich, um sowohl die Langlebigkeit der Materialien als auch die Gesundheit der Verbraucher zu schützen.
Extreme Temperaturen und Belastungen
Materialien in Kälteumgebungen durchlaufen täglich Temperaturwechsel von -40°C bis +110°C. Hochwertige Systeme kompensieren thermische Ausdehnung ohne Rissbildung. Dies verhindert Feuchtigkeitseintritt und Haftungsverlust.
Mechanische Belastbarkeit ist entscheidend bei Punktlasten bis 5 Tonnen. Geprüfte Oberflächen widerstehen Staplerreifen und Schwerlasttransporten. Spezialformulierungen garantieren dauerhafte Elastizität auch bei Dauerbelastung.
| Eigenschaft | Mindestanforderung | Prüfverfahren |
|---|---|---|
| Temperaturbeständigkeit | -50°C bis +120°C | DIN EN 13687 |
| Druckfestigkeit | ≥ 80 N/mm² | ISO 604 |
| Chemikalienresistenz | pH 1-14 | DIN EN ISO 2812 |
Höchste Hygienestandards
Fugenlose Oberflächen verhindern Bakterienansammlungen in Reinräumen. Diese Oberflächen sind entscheidend, um die Ansammlung von schädlichen Mikroben zu minimieren, die die Gesundheit von Mitarbeitern und die Qualität von Produkten gefährden können. In Kühlhäusern ist dies besonders wichtig, da die niedrigen Temperaturen und die Lagerbedingungen eine ideale Umgebung für das Wachstum von Bakterien darstellen. Porendichte Deckschichten ermöglichen keimfreie Sauberkeit durch rückstandslose Desinfektion. Diese Desinfektionsprozesse sind besonders wichtig in Umgebungen, in denen höchste Hygienestandards gefordert sind, wie beispielsweise in der Lebensmittelindustrie oder in medizinischen Einrichtungen. Zertifizierte Systeme und hochwertige Bodenbeschichtungen reduzieren mikrobielles Risiko um 92%, was einen erheblichen Beitrag zur Sicherheit und Hygiene in diesen sensiblen Bereichen leistet.
HACCP-konforme Produkte vermeiden Lebensmittelkontaminationen und gewährleisten, dass alle Materialien den strengen Vorschriften entsprechen, die für die Verarbeitung von Lebensmitteln erforderlich sind. Lösemittelfreie Harze erfüllen VOC-Richtlinien und behalten bei täglicher Reinigung ihre chemische Stabilität, was bedeutet, dass sie auch nach wiederholtem Einsatz nicht an Wirksamkeit verlieren. Dies sichert langfristige Hygiene in sensiblen Anwendungsbereichen, wo selbst kleinste Verunreinigungen ernsthafte Folgen haben können. Die Verwendung solcher Produkte ist nicht nur eine Frage der Compliance, sondern auch ein wesentlicher Bestandteil der Aufrechterhaltung eines sicheren und hygienischen Arbeitsumfelds.
Qualitätsaspekte und Produktmerkmale
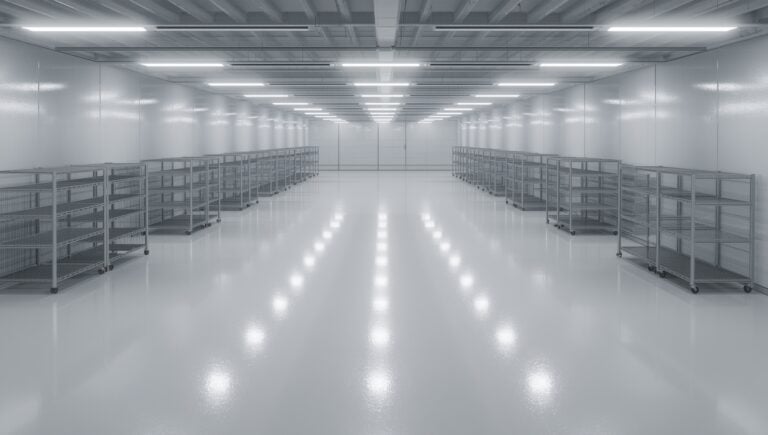
Hochwertige Materialien definieren die Leistungsfähigkeit industrieller Arbeitsflächen. Entscheidend sind hier drei Kernkriterien: chemische Resistenz, mechanische Stabilität und langfristige Wirtschaftlichkeit. Moderne Systeme schützen Betonuntergründe effektiv und passen sich spezifischen Nutzungsprofilen an.
Materialperformance unter Extrembedingungen
Professionelle Beschichtungslösungen widerstehen täglichen Belastungen durch Gabelstapler und Schwerlastverkehr. Diese Lösungen sind speziell für industrielle Umgebungen konzipiert, wo hohe mechanische Beanspruchungen an der Tagesordnung sind. Tests belegen: Spezialformulierungen halten punktuellen Drucklasten über 80 N/mm² stand, was sie ideal für stark frequentierte Bereiche macht. Ebenso zeichnen sich diese Beschichtungen durch ihre hohe Widerstandsfähigkeit gegenüber chemischen Einflüssen aus, was ihre Langlebigkeit weiter erhöht. Die Elastizität bleibt selbst bei -50°C erhalten, sodass die Beschichtungen auch bei extremen Temperaturen ihre Form und Funktionalität bewahren können. Dies ist besonders wichtig in Kühllagerräumen, wo Temperaturschwankungen häufig auftreten.
| Eigenschaft | Traditionelle Beläge | Professionelle Systeme |
|---|---|---|
| Nutzungsdauer | 3-5 Jahre | 15+ Jahre |
| Wartungsintervalle | Jährlich | Alle 5 Jahre |
| Rutschhemmung | Festgelegt | Stufenweise anpassbar |
Hygienemanagement durch Design
Glatte Oberflächen ohne Poren verhindern Keimansiedlungen in Reinräumen. Diese speziellen Oberflächen sind entscheidend, da sie nicht nur die Ansammlung von Bakterien und anderen Mikroorganismen unterbinden, sondern auch die Reinigung erheblich erleichtern. Wannenförmige Ausführungen mit integrierten Hohlkehlen eliminieren Schmutznester, die oft schwer zu erreichen sind und somit potenzielle Gesundheitsrisiken darstellen. Dies reduziert Reinigungszeiten um 40% gegenüber herkömmlichen Böden, was nicht nur die Effizienz steigert, sondern auch die Betriebskosten erheblich senkt.
UV-stabile Pigmentierungen erhalten die Farbe auch bei intensiver Beleuchtung. Diese Stabilität ist besonders wichtig in Bereichen, in denen eine konstante Lichtquelle erforderlich ist, um optimale Arbeitsbedingungen zu gewährleisten. Die Optik bleibt somit jahrzehntelang professionell, ein entscheidender Faktor für Audits in der Lebensmittelindustrie, da visuelle Eindrücke oft den ersten Eindruck eines Unternehmens prägen und zur Wahrnehmung von Qualität und Hygiene beitragen.
Kühlhaus Bodenbeschichtung – Professionelle Lösungen
Spezialisierte Beschichtungssysteme bilden das Rückgrat moderner Kälteinfrastrukturen. Sie vereinen technische Präzision mit regulatorischer Konformität, um höchste Sicherheits- und Hygienestandards zu gewährleisten. Diese Systeme sind nicht nur für die Funktionalität entscheidend, sondern auch für die Langlebigkeit der gesamten Kälteanlage. Durch den Einsatz fortschrittlicher Materialien und Technologien bieten sie eine robuste Schutzschicht, die vor extremen Temperaturen und chemischen Einflüssen schützt. Zudem sind sie so konzipiert, dass sie den spezifischen Anforderungen der Lebensmittelindustrie gerecht werden, wo Hygiene und Sicherheit oberste Priorität haben. Ihre Fähigkeit, auch in extremen Umgebungen zuverlässig zu funktionieren, macht sie zu einer unverzichtbaren Lösung für Unternehmen, die höchste Standards in der Lagerung und Verarbeitung von Lebensmitteln einhalten müssen.
Innovative Schutzsysteme im Detail
Moderne Epoxidharz-Systeme bieten Lebensmittelkontakt-Zertifizierungen nach EU 10/2011, die sicherstellen, dass die Materialien strengen europäischen Standards entsprechen. Diese Zertifizierungen sind entscheidend, um das Vertrauen der Verbraucher in die Sicherheit der Lebensmittel zu gewährleisten. Ihre thermische Stabilität (-40 °C bis +110 °C) ermöglicht den Einsatz in allen Kältezonen, von Tiefkühllagern bis zu temperierten Verarbeitungsräumen, was sie äußerst vielseitig und anpassungsfähig macht. In diesen verschiedenen Umgebungen bewähren sich die Systeme durch ihre Fähigkeit, extreme Temperaturen zu überstehen, ohne an Leistung zu verlieren.
Antimikrobielle Additive reduzieren pathogene Keime um 99,7% auf behandelten Oberflächen, was besonders in der Lebensmittelverarbeitung von großer Bedeutung ist. Diese Additive wirken kontinuierlich und tragen dazu bei, die Hygiene auf einem hohen Niveau zu halten. Unabhängige Studien belegen die Wirksamkeit gegen multiresistente Erreger bei täglicher Hochdruckreinigung, was die Robustheit und Effizienz dieser Systeme unterstreicht und die Notwendigkeit regelmäßiger Wartung und Reinigung verringert.
| Eigenschaft | Polarcoat-Plus | Silikal-MMA |
|---|---|---|
| Aushärtungszeit | 24 Stunden | 1 Stunde |
| Keimreduktion | 99,9% | 95% |
| Max. Belastbarkeit | 80 N/mm² | 120 N/mm² |
Technologie für industrielle Anwendungen
Methacrylat-basierte Systeme überzeugen durch chemische Resistenz gegen Fette, Säuren und Laugen. Diese Eigenschaften machen sie besonders geeignet für anspruchsvolle Umgebungen, wie Kühlhäuser, in denen Hygiene und Sicherheit oberste Priorität haben. Ihre fugenlose Ausführung eliminiert Schmutzansammlungen und senkt Reinigungskosten nachhaltig, da weniger Ecken und Kanten vorhanden sind, in denen sich Bakterien und andere Keime ansammeln können. Zudem erleichtert die glatte Oberfläche die Reinigung erheblich und sorgt dafür, dass alle Bereiche schnell und effizient desinfiziert werden können. Die Verwendung von Bodenbeschichtung in diesen Systemen trägt zusätzlich zur Hygiene bei.
Die schnelle Aushärtung ermöglicht Betriebsaufnahmen innerhalb eines Arbeitstages, was die Ausfallzeiten minimiert und eine schnelle Wiederinbetriebnahme von Produktionslinien gewährleistet. Mehrschichtsysteme mit adaptiver Rauigkeit erhöhen die Trittsicherheit ohne Kompromisse bei der Hygiene, da sie eine sichere Oberfläche bieten, die gleichzeitig leicht zu reinigen ist. Diese Systeme sind besonders vorteilhaft in Bereichen mit hohem Verkehrsaufkommen, wo sowohl Sicherheit als auch Sauberkeit von entscheidender Bedeutung sind. Die Kombination aus schneller Aushärtung und hervorragenden hygienischen Eigenschaften macht diese Lösungen zu einer idealen Wahl für die moderne Lebensmittelverarbeitung.
Hygiene und Sicherheit in der Lebensmittelindustrie
Hygienische Anforderungen in Produktionsstätten bilden die Basis für sichere Lebensmittelverarbeitung. Moderne Beschichtungssysteme schaffen hier technische Voraussetzungen, die gesetzliche Vorgaben und betriebliche Sicherheitsstandards vereinen. Diese Systeme sind entscheidend, um die Integrität der Produkte zu gewährleisten und das Risiko von Kontaminationen zu minimieren. Sie sind so konzipiert, dass sie nicht nur den aktuellen gesetzlichen Anforderungen entsprechen, sondern auch den hohen Erwartungen der Verbraucher an Sauberkeit und Sicherheit in der Lebensmittelproduktion gerecht werden.
Zertifizierungen und gesetzliche Anforderungen
EU-Verordnungen wie 852/2004 definieren klare Vorgaben für Oberflächen in Kontakt mit Lebensmitteln. Diese Vorschriften sind nicht nur entscheidend für die Einhaltung von Sicherheitsstandards, sondern sie tragen auch maßgeblich zur Gewährleistung der Lebensmittelsicherheit bei. Zertifizierte Produkte müssen nachweislich chemisch, inert und mikrobiologisch sicher sein, um das Risiko von Kontaminationen zu minimieren und die Gesundheit der Verbraucher zu schützen. Dies betrifft sowohl Wände als auch Bodenflächen, die in der Lebensmittelverarbeitung verwendet werden. Die Einhaltung dieser Vorschriften ist für Unternehmen von großer Bedeutung, da sie nicht nur gesetzliche Anforderungen erfüllen, sondern auch das Vertrauen der Verbraucher in die Qualität und Sicherheit der Produkte stärken.
| Zertifizierung | Anwendungsbereich | Prüfkriterien |
|---|---|---|
| HACCP | Kritische Kontrollpunkte | Risikoanalyse, Dokumentation |
| EU 1935/2004 | Lebensmittelkontakt | Migrationstests |
| DIN 51130 | Rutschhemmung | Neigungswinkel-Prüfung |
Keimbekämpfung und glatte Oberflächen
Spezialformulierungen mit Silberionen-Technologie reduzieren Keimbelastungen nachweislich um 99,7%. Die porenfreie Versiegelung verhindert das Eindringen von Flüssigkeiten, was besonders bei der täglichen Hochdruckreinigung entscheidend ist.
- Antimikrobielle Additive wirken dauerhaft ohne Desinfektionsmittel
- Glatte Oberflächen ermöglichen rückstandsfreie Sauberkeit
- Chemikalienresistente Grundierung schützt vor Korrosion
Studien belegen: Systeme mit dokumentierter Anwendung in Schlachtbetrieben senken Kontaminationsrisiken um 83%. Die Kombination aus mechanischem Schutz und hygienischer Performance sichert langfristige Betriebszulassungen.
Technische Systeme und Anwendungsbereiche
Für technische Planer ergeben sich spezifische Anforderungen an Schutzsysteme in Kühlhäusern und Kältezonen. Diese Anforderungen sind besonders wichtig, da die Umgebungsbedingungen in diesen Bereichen extreme Temperaturschwankungen und potenzielle Korrosionsrisiken mit sich bringen. Entscheidend ist die Abstimmung zwischen Materialeigenschaften und betrieblichen Prozessabläufen, um die Langlebigkeit und Effizienz der Systeme zu gewährleisten. Moderne Lösungen kombinieren chemische Beständigkeit mit thermischer Stabilität für langfristige Performance, indem sie innovative Materialien nutzen, die nicht nur robust sind, sondern auch eine hohe Widerstandsfähigkeit gegen chemische Einflüsse bieten. Oft wird auch die Möglichkeit der einfachen Wartung und Reparatur in Betracht gezogen, um Ausfallzeiten zu minimieren und die Betriebskosten zu senken.
Anwendung auf Böden
Industrielle Arbeitsflächen benötigen Materialkombinationen, die Untergrundbewegungen kompensieren. Epoxidharzbasierte Systeme haften dauerhaft auf Beton und gleichen Temperaturspannungen aus. Dies verhindert Rissbildung selbst bei ständigen Wechseln zwischen -30°C und +80°C. Eine hochwertige Bodenbeschichtung trägt entscheidend zur Langlebigkeit bei.
Die Haftfähigkeit entscheidet über die Lebensdauer. Spezialgrundierungen erhöhen die Adhäsion um bis zu 300% gegenüber Standardprodukten. Gleichzeitig ermöglichen glatte Deckschichten eine effiziente Nassreinigung ohne Rückstände, was die Bodenbeschichtung weiter optimiert.
Praktische Anwendungen zeigen: Korrekt applizierte Schutzschichten reduzieren Instandhaltungskosten um 65%. Sie widerstehen täglichen Belastungen durch Flurförderzeuge und aggressive Reinigungsmittel. Die Kombination aus mechanischer Robustheit und hygienischer Sicherheit definiert moderne Industrielösungen.